- Toleranz± 0,005 mm
- WerkstoffNickelbasislegierung
Werkstoff · Nickelbasislegierungen
Inconel-Zerspanung: Dreh- und Frästeile aus Nickelbasislegierungen
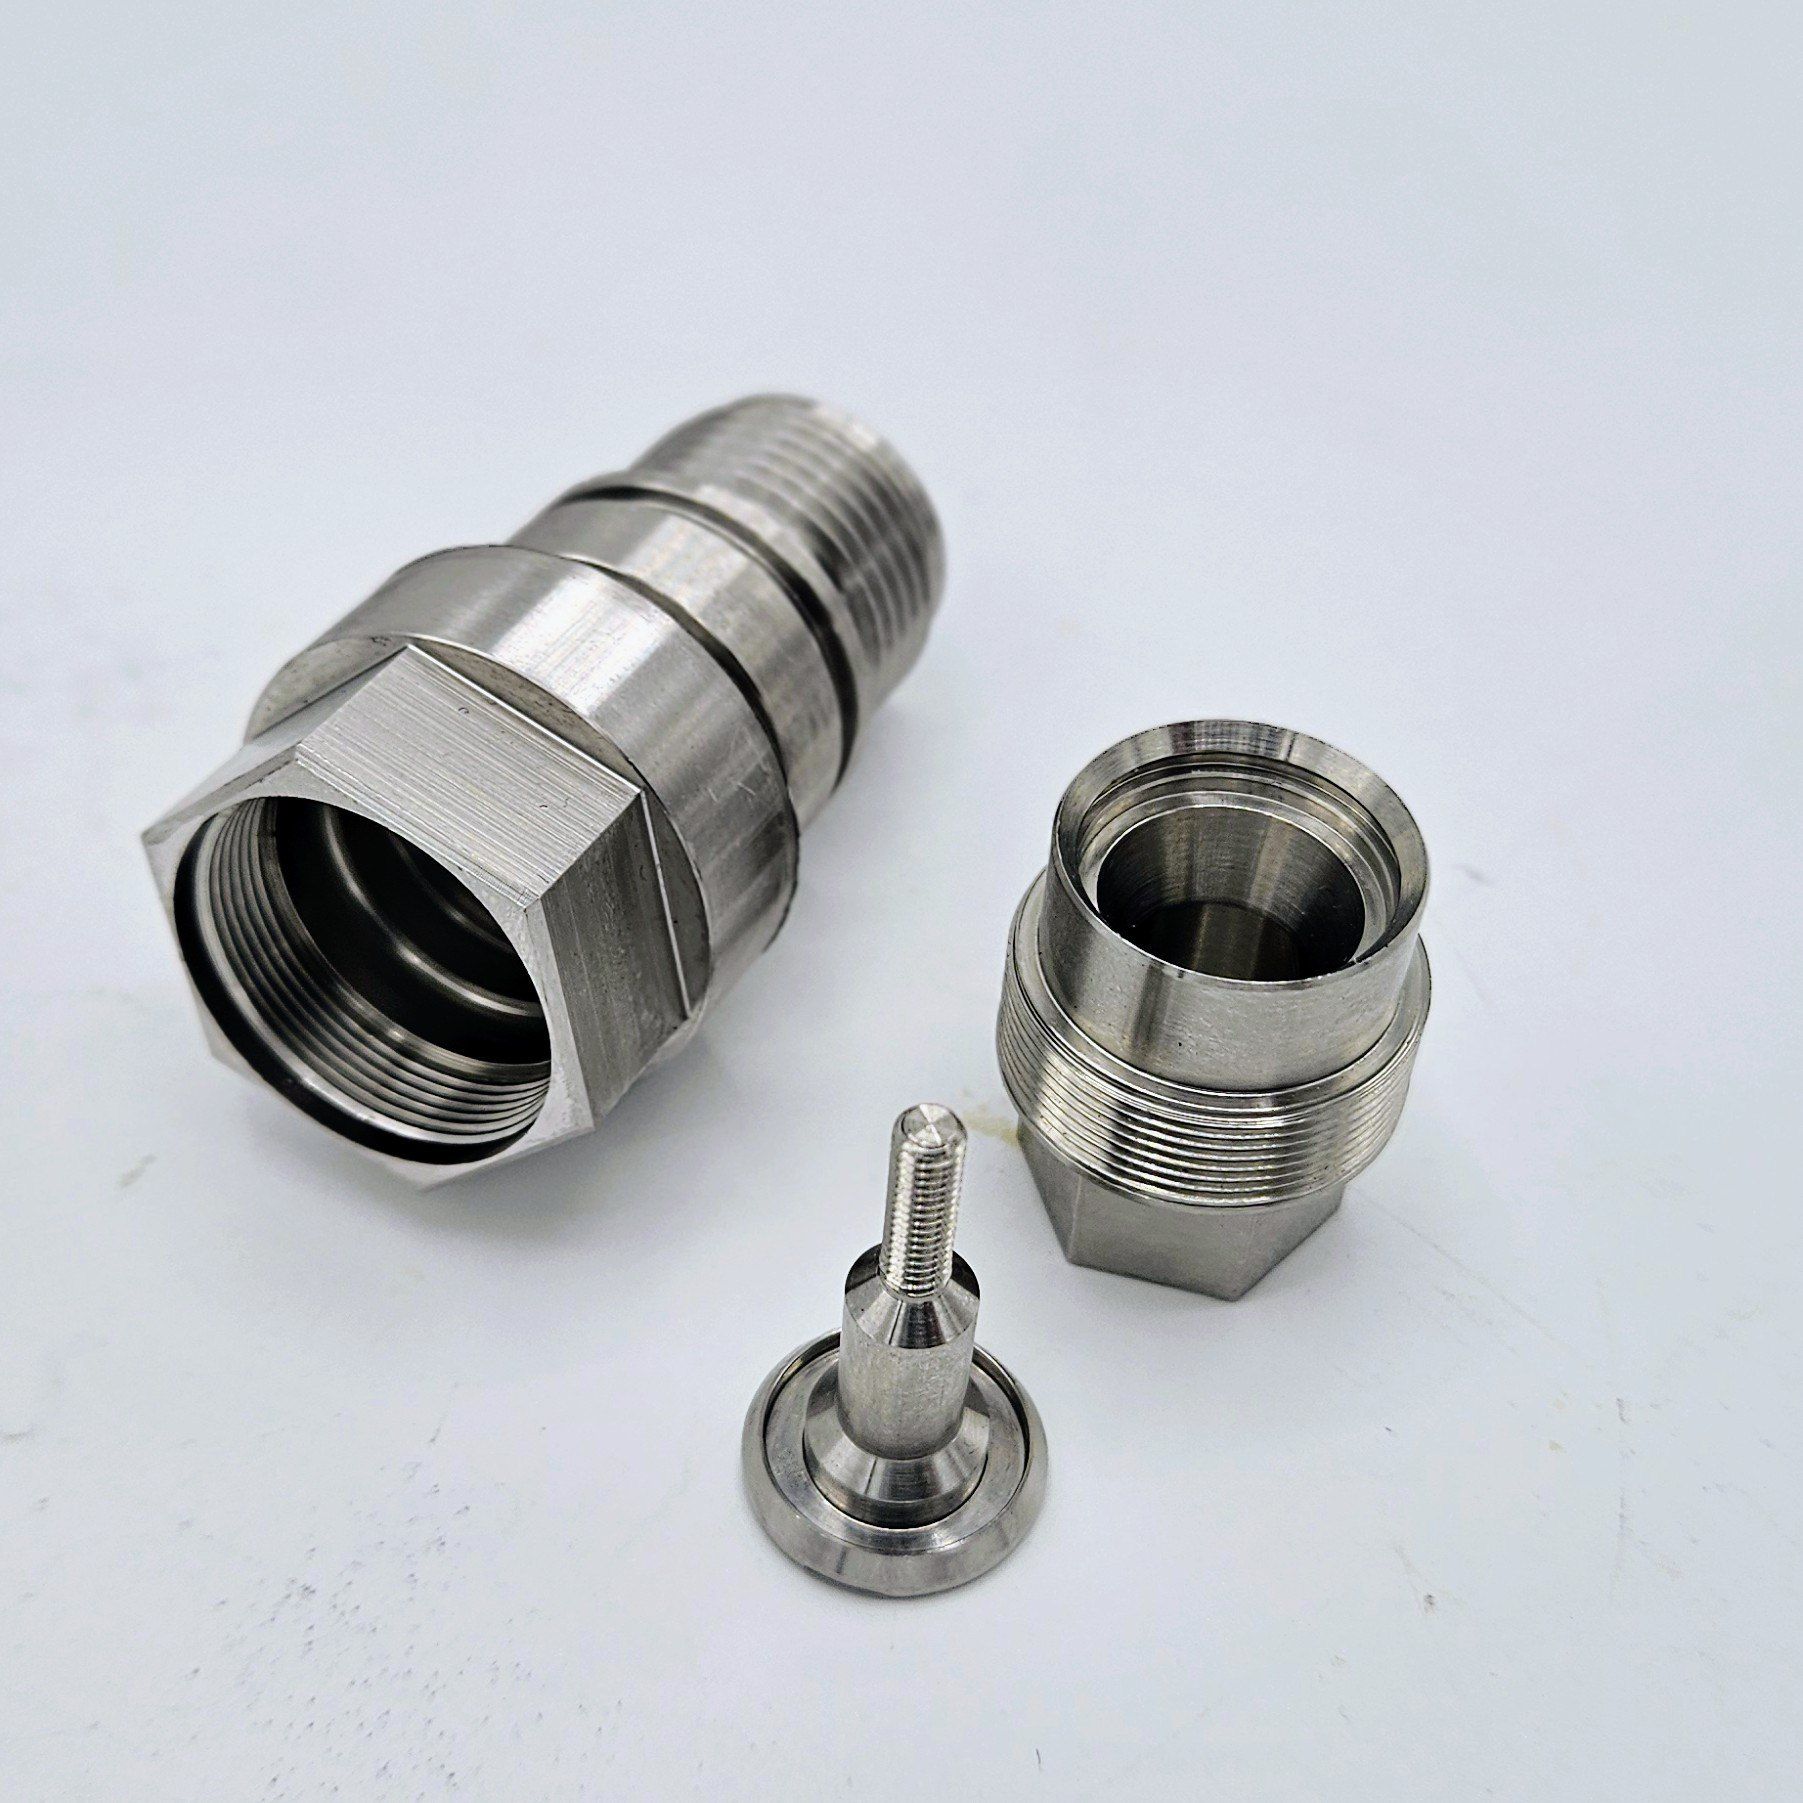
Wir fertigen Bauteile und Baugruppen aus Inconel 718, Inconel 625 und Hastelloy, als Einzelteil, Prototyp oder in automatisierter Serie.
5,0 auf Google: 5,0 von 5 Sternen
- Inconel 718, 625, Hastelloy
- Werkstoffe
- ± 0,005 mm
- Toleranz
- ab 1 Stück
- Losgröße, bis zur automatisierten Serie
- 3.1 / 3.2 · EMPB
- Dokumentation auf Wunsch
01Werkstoff
Anforderungen des Werkstoffs
Nickelbasislegierungen behalten ihre Festigkeit auch bei hohen Temperaturen. Bei der Zerspanung führt das zu Kaltverfestigung, hohem Werkzeugverschleiß und starker Wärmeentwicklung an der Schneide. Fehler sind wegen der Materialkosten teuer. Inconel 718 ist ausscheidungshärtbar und wird je nach Anforderung lösungsgeglüht oder ausgehärtet bearbeitet, Inconel 625 ist mischkristallverfestigt und besonders korrosionsbeständig. Beide verlangen verschleißfeste Werkzeuge, stabile Aufspannungen und eine Kühlung, die die Wärme direkt an der Schneide abführt.
02Vorgehen
Wie wir Inconel bearbeiten
Zerspanungsstrategie
Programmierung in Autodesk Fusion 360 mit Fokus auf geringe thermische Belastung und sauberen Spanablauf.
5-Achs-Simultanbearbeitung
Fräs- und Drehzentren mit hoher Steifigkeit für vibrationsarme Bearbeitung und lange Standzeiten.
Taktile Messung
Prüfung gegen CAD-Daten auf der Koordinatenmessmaschine im klimatisierten Messraum.
03Verfahren
Inconel fräsen, Inconel drehen und Hastelloy bearbeiten
Inconel fräsen
Gehäuse, Strukturbauteile und Freiformflächen aus Inconel 718 und 625 fräsen wir auf 3- und 5-Achs-Bearbeitungszentren, mit Toleranzen bis ± 0,005 mm.
Inconel drehen
Wellen, Buchsen, Ventil- und Pumpenteile aus Nickelbasislegierungen drehen wir von Ø 1 bis 300 mm, als Einzelteil oder in Serie.
Hastelloy bearbeiten
Hastelloy und weitere Nickelbasislegierungen durchlaufen dieselbe Prozesskette: CAM-Programmierung, Zerspanung, Messung gegen CAD. Hastelloy C-276 etwa kommt dort zum Einsatz, wo Säuren und Chloride andere Werkstoffe angreifen.
04Einsatz
Anwendungen und typische Bauteile
Luft- und Raumfahrt
Bauteile für Triebwerke, Turbinen und Abgassysteme
Rennsport
Auspuffanlagen, Krümmer, Turbo- und Aufladesysteme
Chemische Industrie
Ventile, Pumpen, Druckregler, Reaktorbauteile
Medizintechnik
Chirurgische Instrumente, Bauteile für Sterilisations- und Autoklaviergeräte
Typische Bauteile: Ventile, Impeller, Druckregler, Pumpen, Reaktorbauteile, Komponenten für medizinische Geräte und den Fahrzeugbau.
05Fertigungstiefe
Kapazitäten für die Inconel-Bearbeitung
| Verfahren | Kapazität | Einsatz bei Inconel |
|---|---|---|
| 5-Achs-Simultanfräsen | Ø 530 × 450 mm, Roboterautomation | Freiformflächen, Turbinenkomponenten |
| 3- und 5-Achs-Fräsen | bis 1.500 mm Länge | Gehäuse und Strukturbauteile |
| CNC-Drehen | Ø 1–300 mm | Rotationssymmetrische Hochtemperatur-Bauteile |
| Flachschleifen | 1.000 × 500 mm | Plane Funktionsflächen |
| 3D-Koordinatenmessung | 700 × 1.200 × 600 mm | Endkontrolle gegen CAD, Protokoll auf Wunsch |
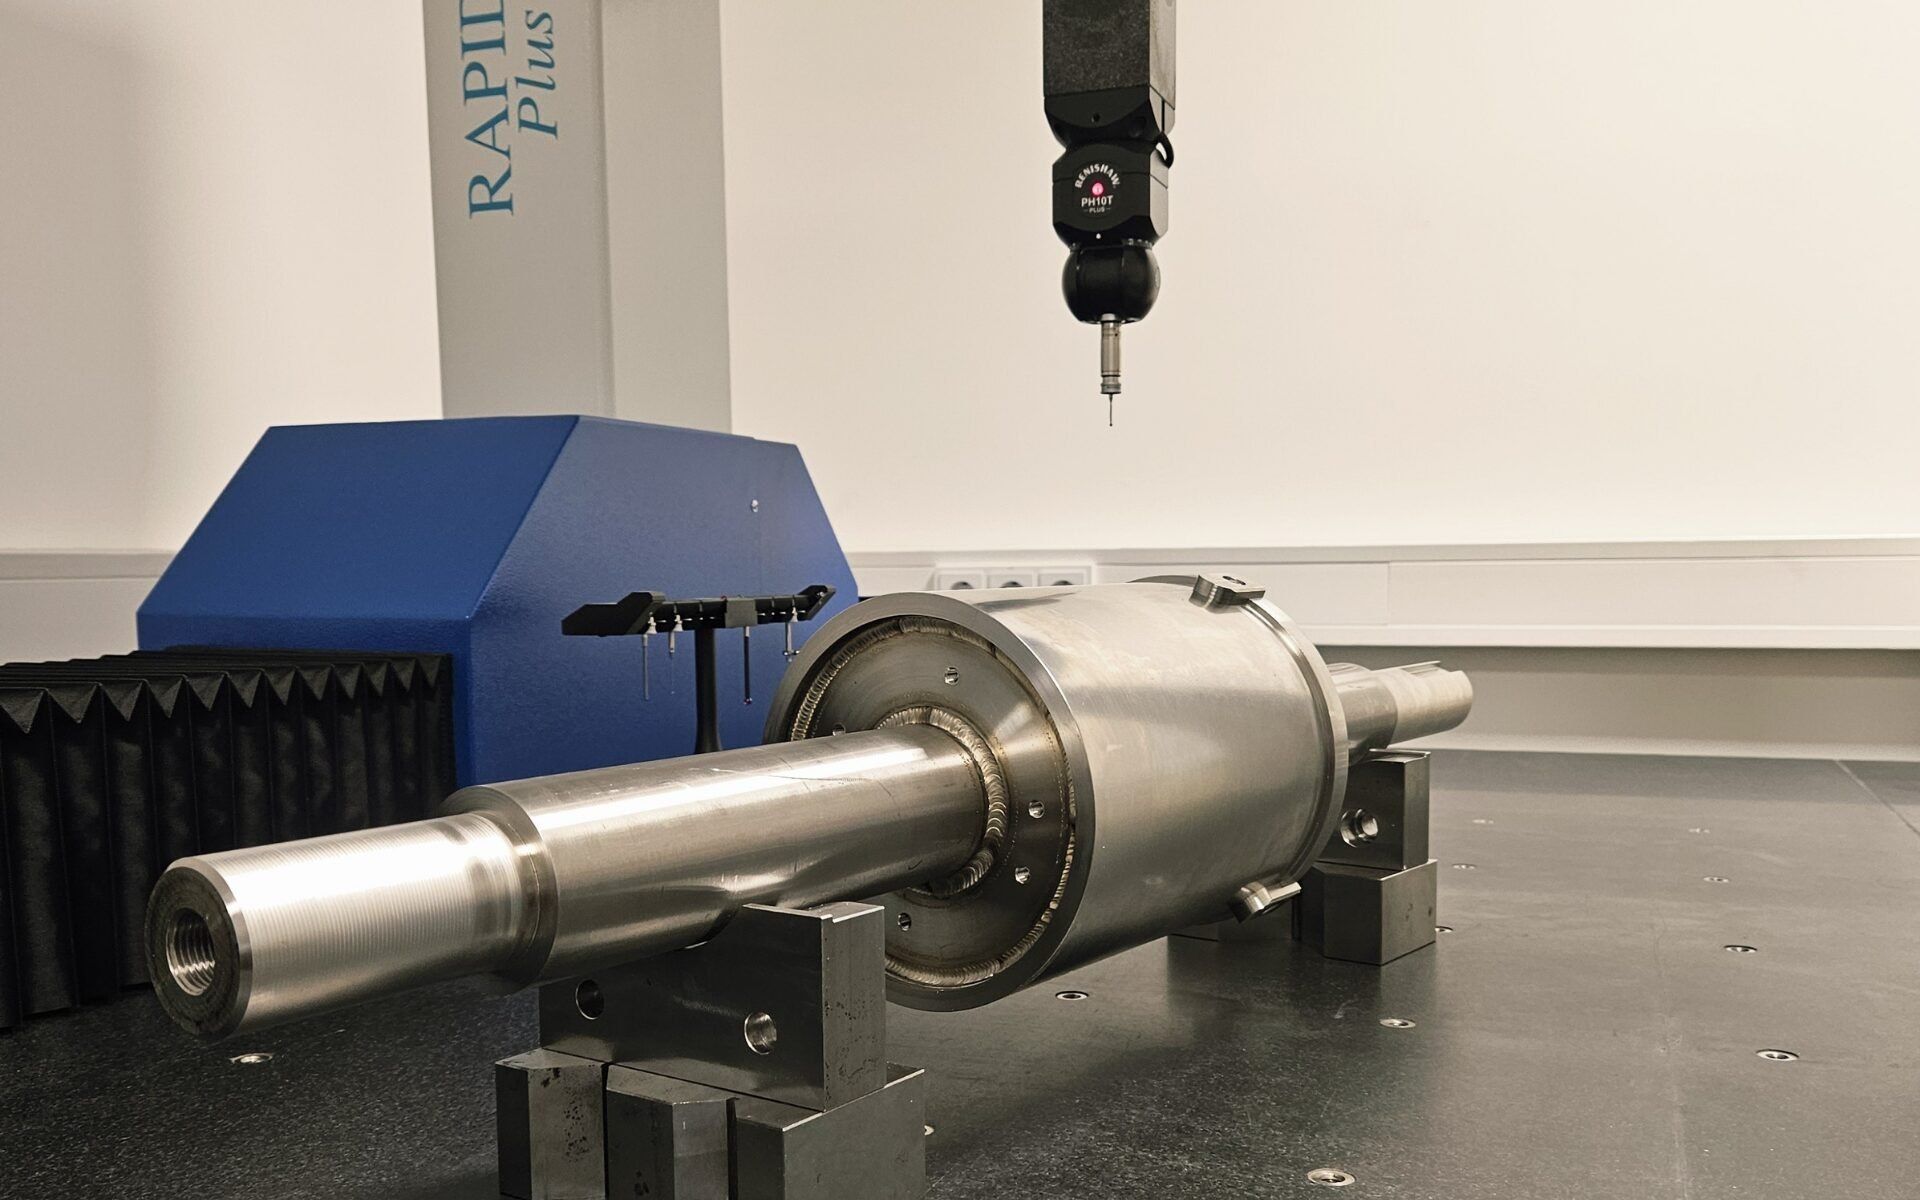
- Messvolumen700 × 1.200 × 600 mm
- Prüfungtaktil gegen CAD
06Häufige Fragen
Fragen zur Inconel-Zerspanung
Welche Nickelbasislegierungen bearbeiten Sie?
- Inconel 718 und 625, Hastelloy sowie weitere Nickelbasislegierungen, als Dreh- und Frästeile.
Welche Toleranzen sind möglich?
- Bis ± 0,005 mm. Geprüft wird gegen Zeichnung oder CAD-Daten auf der Koordinatenmessmaschine.
Fertigen Sie Einzelteile und Prototypen?
- Ja. Wir fertigen ab Stückzahl 1 bis zur automatisierten Serie.
Welche Dokumentation erhalte ich?
- Auf Wunsch erstellen wir ein Messprotokoll, einen Erstmusterprüfbericht und ein Materialzeugnis 3.1 oder 3.2. Prüfdokumente berechnen wir nach Aufwand.
Montieren Sie auch Baugruppen?
- Ja. Auf Wunsch montieren wir Baugruppen aus den gefertigten Einzelteilen.
Welche Unterlagen brauchen Sie für ein Angebot?
- Eine Zeichnung als PDF oder DWG bzw. 3D-Daten als STEP, dazu Stückzahl und gewünschten Liefertermin.
Inconel-Zerspanung bei HERO CNC: Werkstoff, Verfahren, Prüfung
Warum Inconel schwer zu zerspanen ist
Inconel behält seine Festigkeit auch bei über 800 °C. Der Werkstoff verfestigt sich unter dem Werkzeug, die Wärme bleibt an der Schneide. Weil Nickelbasislegierungen Wärme schlecht leiten, geht sie kaum mit dem Span ab und belastet Werkzeug und Bauteil. Entscheidend sind deshalb gleichmäßige Schnittbedingungen: konstanter Eingriff, kein Reiben der Schneide im bereits verfestigten Material und ein Werkzeugwechsel, bevor der Verschleiß Maß und Oberfläche verändert.
Dreh- und Frästeile aus einer Hand
Freiformflächen entstehen auf 5-Achs-Simultanzentren, rotationssymmetrische Teile auf Drehzentren mit Gegenspindel. Baugruppen montieren wir auf Wunsch. Weil Fräsen, Drehen und Messen in einem Haus liegen, bleibt das Bauteil in einer Prozesskette, von der CAM-Programmierung in Autodesk Fusion 360 bis zur Endkontrolle. Sie haben einen Ansprechpartner und ein Angebot, ohne Schnittstellen zwischen mehreren Zulieferern. Gefertigt wird ab Stückzahl 1, für Prototypen ebenso wie für die automatisierte Serie.
Geprüft gegen CAD
Die Endkontrolle erfolgt mit kalibrierten Messmitteln oder auf unserer CNC-Koordinatenmessmaschine im klimatisierten Messraum. Das Messprotokoll gibt es auf Wunsch. Gerade bei teuren Rohteilen aus Nickelbasislegierungen zählt, dass Abweichungen früh auffallen und nicht erst beim Kunden. Auf Wunsch dokumentieren wir die Prüfung zusätzlich mit einem Erstmusterprüfbericht und liefern das Materialzeugnis 3.1 oder 3.2 mit. Prüfdokumente berechnen wir nach Aufwand.
07Anfrage
Inconel-Bauteil anfragen. Eine Zeichnung oder STEP-Datei genügt für die erste Prüfung.
Angebot in 48 Stunden mit Festpreis pro Bauteil. Ihr direkter Ansprechpartner: Johannes Herold.